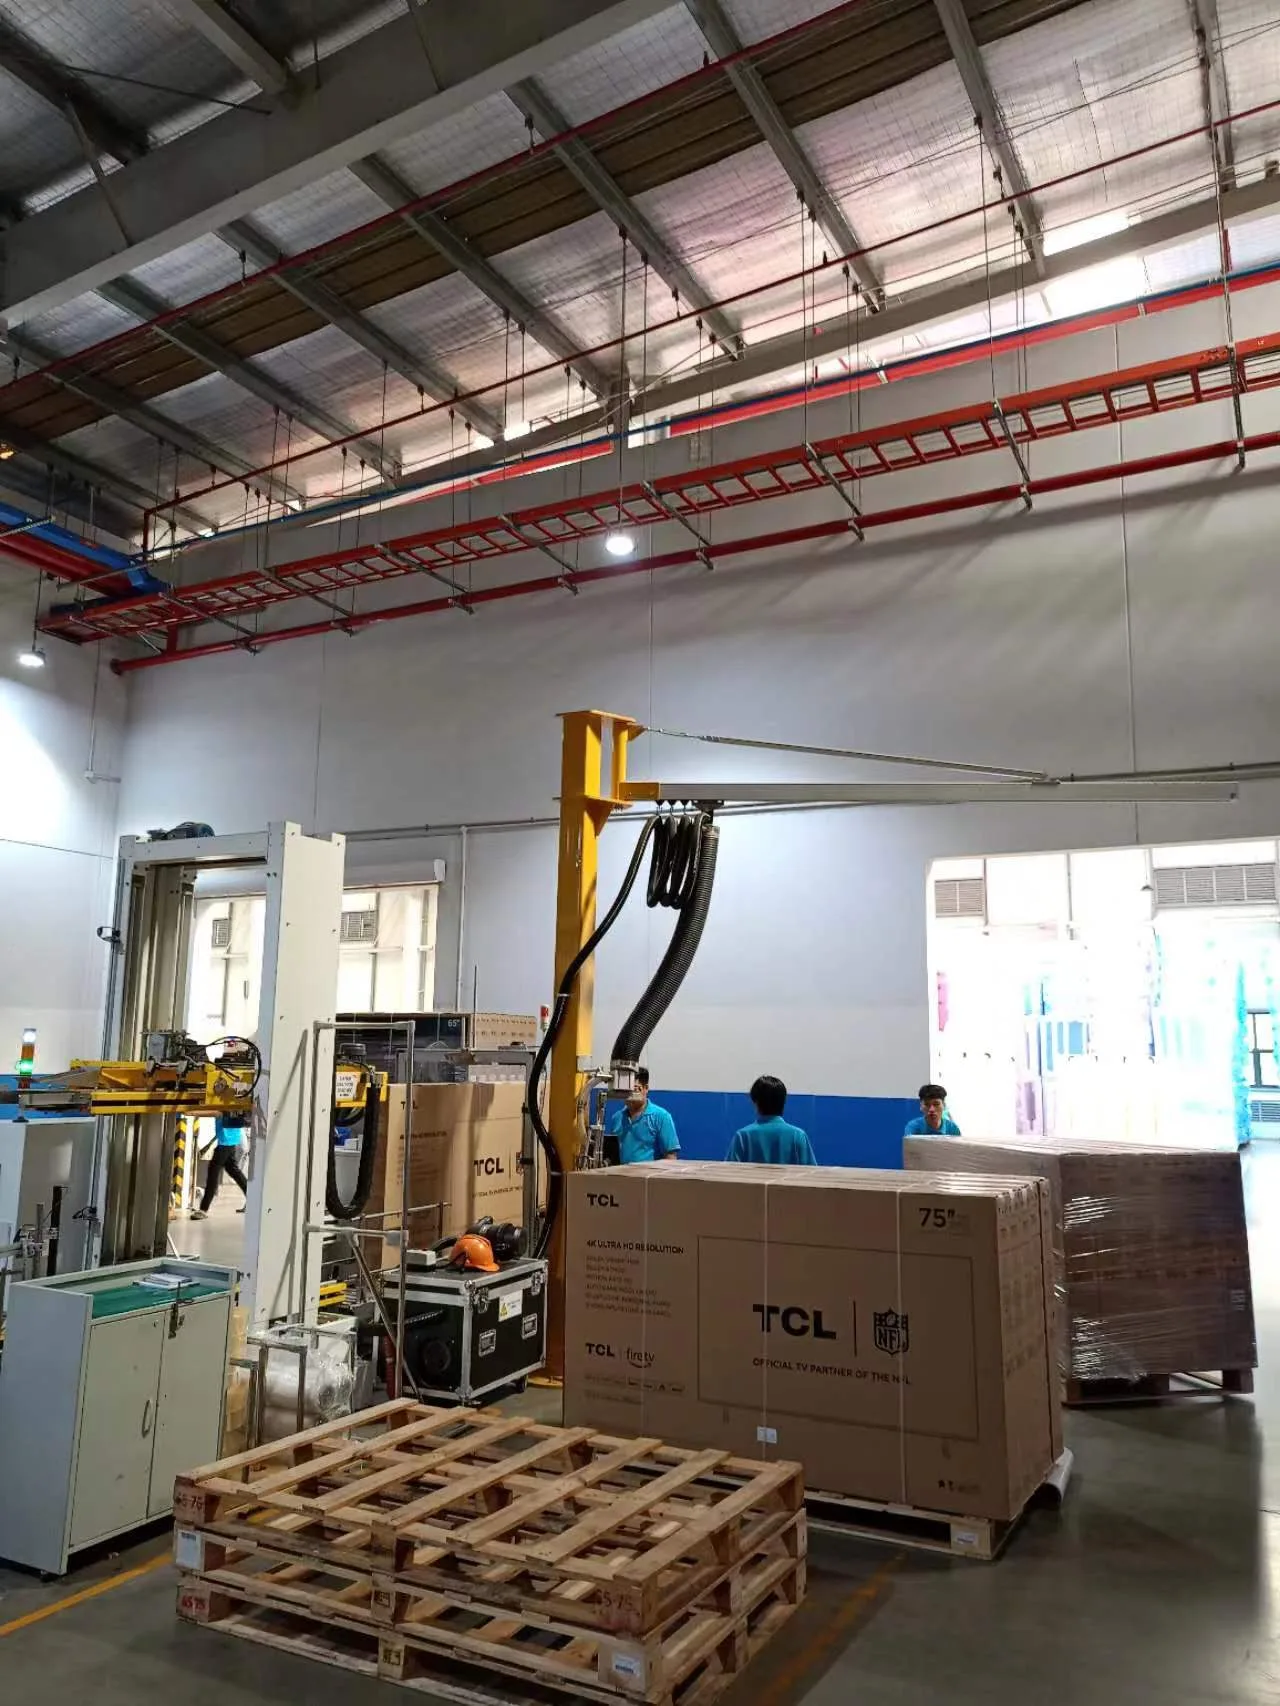
Una caja grande con una parte superior estrecha
Las cajas eran altas y anchas en la cara del televisor, pero delgadas en profundidad. Los tamaños documentados eran 1.265 × 145 × 775 mm, 1.400 × 150 × 864 mm, 1.645 × 165 × 1.000 mm y 1.850 × 190 × 1.125 mm, expresados como largo × ancho × alto. El peso máximo de la aplicación era de 45 kg.
Un cabezal de contacto superior no puede seleccionarse solo por peso. La parte superior estrecha limita la superficie disponible; las juntas con cinta, los bordes y el soporte interior también afectan al contacto. La solución documentada se aproximaba a una cara lateral amplia.
Por qué cambia la selección con la sujeción lateral
Al pasar de la cara superior a la lateral, cambia la dirección de la carga respecto al cabezal. La capacidad de un conjunto de tubo no se convierte automáticamente en la capacidad del sistema lateral. Hay que considerar cartón, cabezal, apoyo interior y movimiento completo.
Los 45 kg corresponden al requisito de la aplicación. La selección del cabezal completo también depende de la cara de cartón y de su soporte interior; la capacidad nominal del tubo no establece por sí sola el límite de sujeción lateral.
Seguir la caja por todo el puesto
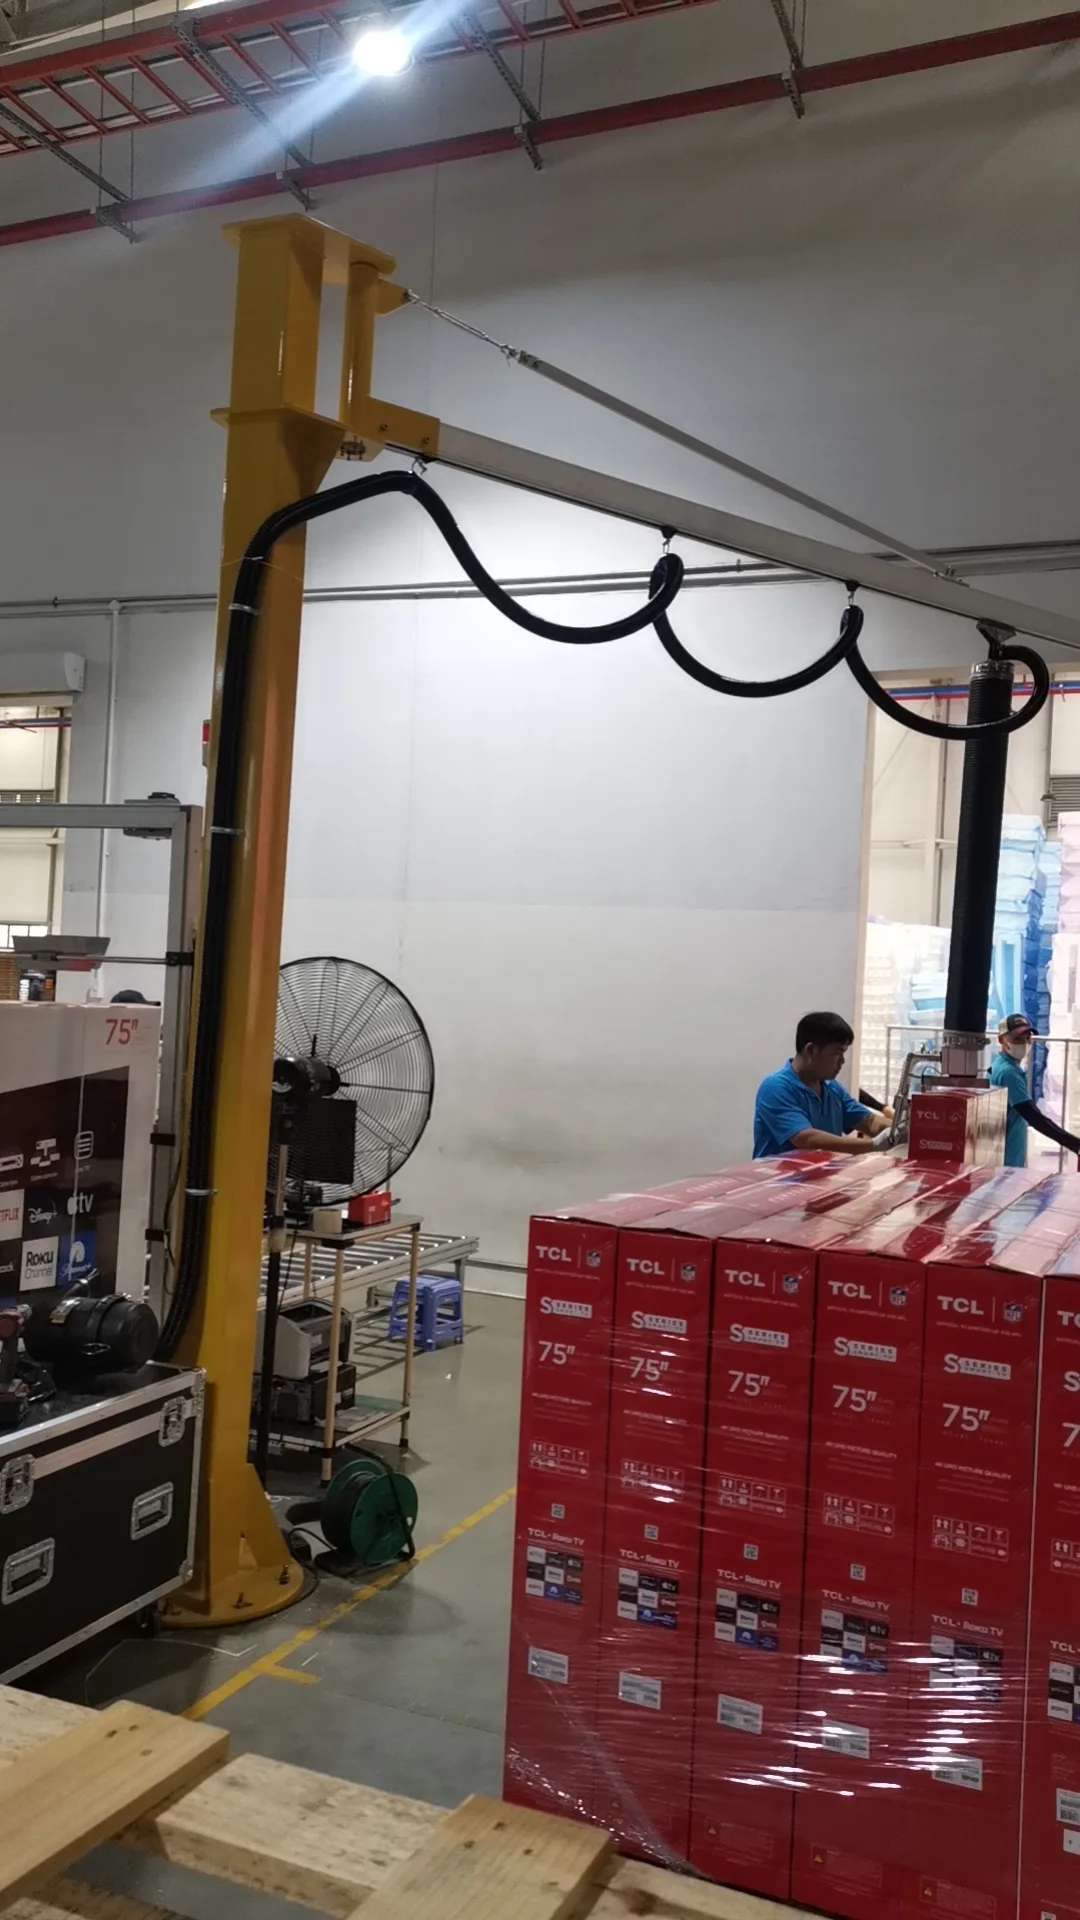
La secuencia prevista era acercarse a la caja en producción, establecer contacto en la cara seleccionada, trasladarla dentro de la zona de trabajo y depositarla en el palé. Las fotografías muestran el equipo suspendido y la zona de paletizado.
Compruebe si la cara lateral está accesible al recoger y al colocar. Trace las esquinas de la caja más grande durante el traslado. El cabezal puede llegar al centro del palé mientras que la caja no puede pasar junto a una pila o una máquina.
Ensayar el embalaje real
Utilice cajas representativas con su contenido y orientación previstos. Registre cara y posición de contacto, tamaño, masa y cualquier cambio asociado a etiquetas, cinta, pliegues o estado del cartón. Revise el embalaje después de colocarlo, no solo al recogerlo.
El ancho menor importa para el acceso; el largo y alto mayores, para la envolvente de movimiento. Una elevación satisfactoria de una muestra cómoda no demuestra compatibilidad con todos los tamaños. Las comprobaciones de aceptación deben corresponder a las variantes reales.
Evaluar el ciclo completo de producción
El registro aportado no contiene una serie de ciclos de producción medidos. Defina la producción requerida para la línea y compruébela con el embalaje, la distancia de traslado y la secuencia de colocación previstos.
Para evaluar su línea, incluya aproximación, recogida, traslado, colocación precisa, liberación y retorno. Registre por separado interrupciones y cambios de embalaje. Ese ciclo completo resulta más útil que comparar velocidades aisladas de elevación.
Datos necesarios para otra línea de cajas
Prepare una tabla de tamaños con la masa de cada variante, fotografías de la cara prevista y un plano con altura de línea, palés y límites de apilado. Indique qué cara debe quedar visible o sin marcas. Estos datos permiten evaluar la sujeción lateral antes de elegir tubo y soporte.
El caso utiliza la propuesta específica y fotografías de fábrica. No afirma certificación del embalaje ni garantiza ausencia de daños. La guía actual de manejo de cajas amplía los criterios de selección; la disposición instalada sigue siendo específica del proyecto.